Správy z priemyslu
Domov / Správy / Správy z priemyslu / Valcované prstencové kovanie: Bezšvový prstencový proces, tolerancie a kontroly dodávateľov
 Domov / Správy / Správy z priemyslu / Valcované prstencové kovanie: Bezšvový prstencový proces, tolerancie a kontroly dodávateľov
Správy z priemyslu
Valcované prstencové kovanie: Bezšvový prstencový proces, tolerancie a kontroly dodávateľov
2026-10-01
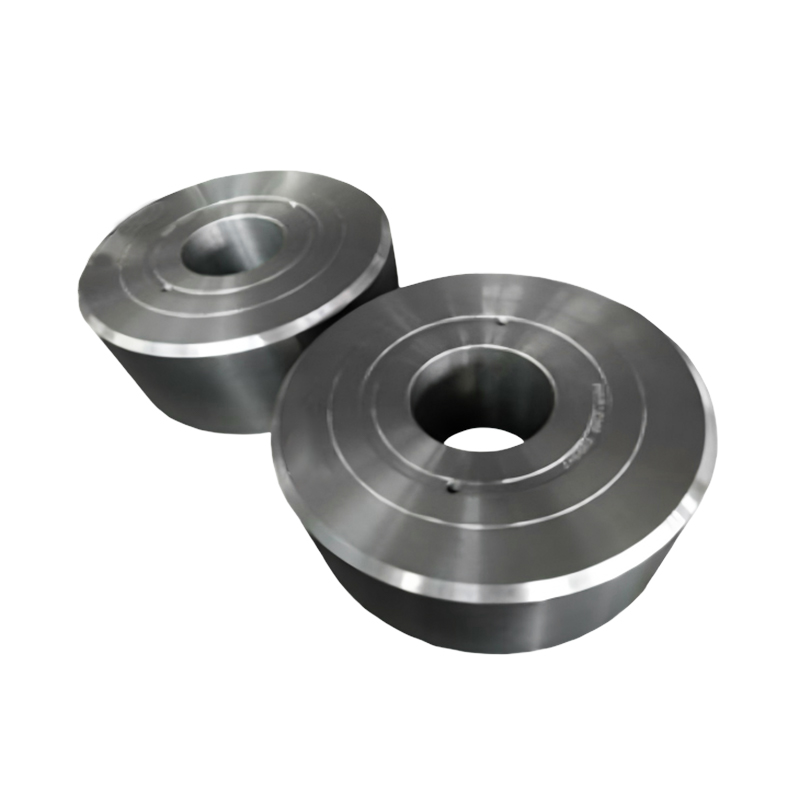
Prsteň zvyčajne zlyhá tam, kde sa kov stretáva sám so sebou. Môže to byť zvarový šev alebo rezná hrana, ktorá zastaví tok zrna v jeho dráhach. Na odstránenie tohto slabého miesta existuje kovanie valcovaných krúžkov. Namiesto rezania krúžku z dosky alebo zvárania krúžku z tyčového materiálu sa proces začína dierovaným predliskom v tvare šišky a valcuje ho, kým sa materiál nevytlačí do kontinuálneho obvodového toku zŕn okolo celých 360 stupňov.
Najprv záver, pretože to šetrí neskoršie prepracovanie. Ak krúžok prenáša krútiaci moment, vnútorný tlak, reverzné zaťaženie alebo únavový pracovný cyklus, bezšvový valcovaný krúžok je zvyčajne správnou cestou, aj keď to stojí viac ako krúžok rezaného plazmou. Ak je dielom rozpera s nízkym napätím alebo plochý kryt, valcovanie len zriedka stojí za krok navyše. Vo zvyšku tejto stránky je vysvetlené, ako proces prebieha, aké tolerancie očakávať ako kované a čo je potrebné overiť pred uvoľnením objednávky.
Prečo bezšvový valcovaný prsteň prekonáva rezaný alebo zváraný
Kov má smer, keď je opracovaný. Kovanie vyrovnáva inklúzie a hranice zŕn so smerom toku materiálu a valcovaním krúžku sa vyrovnávajú po obvode, čo je presne smer, v ktorom rotujúci krúžok nesie svoje obručové napätie. V službe sú dôležité tri dôsledky.
- Žiadny zvarový šev znamená žiadnu tepelne ovplyvnenú oblasť a žiadnu požiadavku na kontrolu zvaru v najviac namáhanej časti dielu.
- Nepretržitý tok obručového zrna poskytuje lepšiu odolnosť proti únave a lepšie správanie pri zadržiavaní trhlín ako prstenec vyrezaný z dosky, kde tok prebieha v priamom smere a jednoducho sa zastaví na hrane rezu.
- Prostredníctvom deformácie hrúbky počas valcovania sa uzatvára vnútorná pórovitosť, ktorá zostala z pôvodného ingotu alebo bloku, a preto sú valcované krúžky preferované pre komponenty zadržiavajúce tlak a vysoko zaťažené komponenty.
Prerezaný prsteň nie je automaticky zlou súčasťou. Pre neštrukturálnu rozperu, ochranný krúžok alebo jednorazový opravný kus je rezanie z dosky rýchle a lacné. Nákladnou chybou je špecifikovať rezný krúžok pre prácu, ktorá si vyžaduje kované prietokové vlastnosti, potom objaviť rozdiel prostredníctvom zlyhania poľa alebo neočakávaného odmietnutia pri ultrazvukovej kontrole.
Postupnosť kovania valcovaného krúžku, krok za krokom
Valcovanie krúžkov je druhá polovica dlhšej postupnosti kovania a prvá polovica rozhoduje o tom, aká dobrá môže byť druhá polovica. Typická trasa prebieha nasledovne.
- Predvalok odrežte na vypočítanú hmotnosť a zohrejte ho na kovaciu teplotu v riadenej peci.
- Rozrušte predvalok, aby ste zväčšili prierez a spevnili odlievanú štruktúru.
- Prepichnite rozrušený polotovar dierovačom, aby ste vytvorili dutý predlisok, často označovaný ako šiška.
- Umiestnite predlisok medzi hlavný kotúč a tŕň. Hlavný valec sa poháňa, tŕň sa tlačí dovnútra a stena sa stenčuje s rastúcim priemerom.
- Prineste axiálne alebo kužeľové rolky na ovládanie výšky a zarovnajte plochy, kým sa krúžok roztiahne.
- Rolujte na konečnú veľkosť, potom ovládajte chladenie, tepelné spracovanie, stroj a kontrolu.
Kritickou premennou je redukčný pomer, čo znamená, o koľko sa zníži hrúbka steny počas valcovania vzhľadom na stenu predlisku. Predlisok, ktorý je prepichnutý príliš tenký alebo valcovaný s príliš malou redukciou, môže skončiť s nedostatočnou deformáciou vo vývrte a menej rovnomernou štruktúrou. Príliš ťažký predlisok plytvá materiálom a časom valcovania. To je dôvod, prečo sa prstencové valcovanie plánuje smerom dozadu od hotového dielu, nie dopredu z akéhokoľvek polotovaru, ktorý sa náhodou nachádza na stojane.
Radiálne axiálne frézy zvládajú väčšinu priemyselnej práce a vertikálne valcovacie valcovacie stolice prstencov sú bežné pre väčšie priemery, kde prstenec potrebuje podporu pri svojom raste. Rozsah veľkostí je široký. Krúžky s vonkajším priemerom približne 200 mm až do niekoľkých metrov vonkajšieho priemeru sa vyrábajú na rovnakom princípe, pričom hrúbka steny, výška a kapacita stroja rozhodujú o tom, ktorá trasa vyhovuje danej úlohe.
Porovnanie výrobných ciest prsteňov
Pred výberom procesu pomáha zistiť, kde ktorá cesta skutočne vyhráva. Nižšie uvedené porovnanie používa ako rozhodujúce kritériá prietok zrna, stav švu a použitie materiálu.
| Trasa | Tok zŕn | Stav švu | Materiálové využitie | Kde sa to hodí |
|---|---|---|---|---|
| Valcované prstencové kovanie | Priebežné a obvodové, zarovnané s napätím obruče | žiadne | Stredný, prepichnutý stred sa dá často znova použiť | Ozubené krúžky, ložiskové krúžky, príruby, prítlačné krúžky |
| Prsteň vyrezaný z plechu | Sleduje smer valcovania dosky a zastaví sa na okraji rezu | žiadne in the ring, but properties are directional | Vysoký, stredový disk je často šrot | Neštrukturálne rozpery, kryty, jednodielne diely |
| Zváraná výroba | Prerušené vo zvare a v tepelne ovplyvnenej zóne | Jeden alebo viac pozdĺžnych zvarov | Nízka pre veľmi veľké priemery | Potrubie, chrániče, podpery s nízkym napätím |
| Bezšvíková rúrka rezaná na dĺžku | Axiálne, skôr pozdĺž osi rúrky ako okolo nej | žiadne | Dobré, ale obmedzené na štandardné veľkosti trubíc | Tenkostenné priechodky a objímky |
Keď je dielom polotovar príruby, ozubený krúžok, ložiskový krúžok alebo krúžok prevodovky veternej turbíny, valcovanie je vo všeobecnosti lepšia cesta, pretože prevádzkové zaťaženie pôsobí v smere obruče a prúdové vedenia končia tam, kde pôsobí napätie.
 Prírubové výkovky Dostupné v rôznych materiáloch, ľahko sa inštalujú a udržiavajú, čo umožňuje rýchlu výstavbu rôznych potrubných systémov. Vynikajúci tesniaci výkon... Zobraziť produkt →
Tolerancie a kované podmienky na plánovanie
Valcované krúžky sú dodávané buď ako valcované s prídavkom na opracovanie, alebo ako hrubo opracované a skúšobne opracované krúžky. Keďže kované rozmery sú východiskovým bodom, nie konečnou toleranciou, a čísla sa líšia podľa priemeru, hrúbky steny, materiálu a počtu valcovacích priechodov. Nižšie uvedená tabuľka ukazuje všeobecný rozsah, ktorý možno očakávať a potvrdiť na výkrese.
| Funkcia | Všeobecný stav ako kovaný | Čo si overiť u dodávateľa |
|---|---|---|
| Vonkajší priemer | Približne plus alebo mínus 1 percento nominálnej hodnoty alebo 3 mm, podľa toho, čo je väčšie | Či výkres umožňuje kovaný vonkajší povrch |
| Priemer otvoru | Asi 3 mm nadrozmer na stredných krúžkoch, viac na ťažkých stenách | Minimálny prídavok na obrobenie diery, pretože to zvyčajne rozhoduje o prijatí |
| Hrúbka steny | Nominálne plus 3 mm až mínus 1 mm na typických krúžkoch | Či je excentricita už zahrnutá v prídavku na stenu |
| Výška alebo axiálna dĺžka | Približne plus mínus 2 mm | Či sa používajú profilované axiálne valce na zarovnanie plôch |
| Oválnosť | Asi 0,5 percenta priemeru ako pracovný návod | Či už je v cene zahrnutá veľkosť pasu alebo úľava od stresu |
Nasledujú dva praktické body. Vždy špecifikujte minimálny prídavok na obrábanie na dieru a nie na vonkajšom priemere, pretože vyčistenie diery je zvyčajne to, čo rozhoduje o tom, či je možné prstenec zachrániť. A očakávajte, že tenkostenné krúžky s veľkým priemerom sa budú najťažšie udržiavať. Ovalita je miestom, kde začína väčšina nezhôd medzi kupujúcim a dodávateľom.
 Vystužujúce prstencové výkovky V kŕmnych strojoch – konkrétne pre kľúčové časti, ako sú plášte valcov, hriadele rotorov a dopravné potrubia mlynov na pelety, miešačky a drviče – sú výstužné krúžky ... Zobraziť produkt →
Výber materiálu a tepelného spracovania pre prstencové výkovky
Prstencové valcovanie pracuje na uhlíkových oceliach, legovaných oceliach, nehrdzavejúcich oceliach, zliatinách niklu a zliatinách medi, za predpokladu, že materiál môže byť prepichnutý a valcovaný v rámci teplotného okna kovania. Typické výbery zahŕňajú:
- Uhlíkové a mikrolegované ocele pre všeobecné konštrukčné krúžky a rozpery.
- Kalené a temperované legované ocele, ako sú triedy typu 4140 pre ozubené krúžky, ťažké príruby a vysoko zaťažené náboje.
- Stupne povrchového kalenia pre ozubené krúžky, ktoré budú po kovaní nauhličené.
- Austenitické nehrdzavejúce ocele ako 316L pre koróziu a hygienické účely a martenzitické triedy ako 420 pre oterové krúžky.
Tepelné spracovanie by sa malo riadiť požiadavkou konečnej vlastnosti, nie zvykom. Normalizácia zjemňuje štruktúru pred obrábaním, kalením a temperovaním dosiahne špecifikovanú kombináciu pevnosti a húževnatosti a pre austenitické triedy sa používa rozpúšťacie žíhanie. Na nerezových krúžkoch záleží na teplotnom rozsahu kovania a na dráhe chladenia, pretože nesprávna kombinácia môže zanechať senzibilizáciu alebo hrubú štruktúru, ktorú žiadne následné opracovanie neopraví. Ďalšie pozadie je uvedené v tomto článku ako kovať výkovky z nehrdzavejúcej ocele .
Kde sa používajú valcované krúžky v ťažkých zariadeniach
Prevodovky veterných turbín sú najjasnejším príkladom toho, ako valcované krúžky vykonávajú serióznu prácu. Krúžkové kolesá, centrálne kolesá a planétové unášače v triede 3 MW až 10 MW sú dimenzované v rozsahu metrov, bežia pri reverznom krútiacom momente a očakáva sa, že prežijú dve desaťročia prevádzky, takže korunové koleso je takmer vždy bezšvíkový valcovaný krúžok v cementovanej alebo kalenej a temperovanej legovanej oceli.
 Veterná turbína 5MW-10MW 1./2. stupeň Výkovky ozubených kolies Vyrobené z vysoko čistej legovanej ocele, ako je 18CrNiMo7-6, prechádzajú procesom kruhového valcovania a nauhličovania-kalenia. S povrchovou tvrdosťou dosahujúcou 58-62HRC a... Zobraziť produkt →
Ostatné povinnosti sa riadia rovnakou logikou, a preto sa kruhový tvar stále objavuje v ťažkom priemysle:
- Ložiskové krúžky a otočné ložiskové krúžky pre žeriavy, rýpadlá a prístavné manipulačné zariadenia.
- Námorné súčiastky hriadeľa a kormidla, v ktorých je špecifikovaný kovaný prietok a ultrazvuková čistota.
- Krúžky tlakových nádob a vrtných zariadení, ako sú hlavy plášťa, závesy tŕňov a telesá ventilov.
- Ložiskové puzdrá a vyrovnávacie valce valcovacej stolice, kde musí krúžok odolávať zaťaženiu a zároveň opotrebovaniu.
Prírubové krúžky si zaslúžia samostatnú zmienku, pretože sú také bežné. Valcovaný polotovar príruby si zachováva tok obručového zrna, ktorý je dôležitý na prírubách vystavených cyklickému tlaku alebo tepelnému pohybu, a zabraňuje smerovému oslabeniu, ktoré sa prejavuje pri prírube vyrezanej z dosky.
Čo je potrebné overiť u dodávateľa prstencového kovania
Začnite so zoznamom vybavenia. Dodávateľ, ktorý valcuje krúžky vo vlastnej réžii, by mal byť schopný uviesť veľkosť a kapacitu svojich mlynov a ich bucharov alebo lisov, pretože tieto čísla definujú rozsah priemerov a hmotnosti, ktoré je možné vyrobiť ako jeden kus. Obchod, v ktorom sú prevádzkované vertikálne valcovacie valcovne v triede od 1 m do 1,5 m, napríklad spolu s 3 tonovými, 5 tonovými a 15 tonovými kovacími kladivami, môže pokryť stredné kruhy aj ťažšie otvorené zápustkové práce bez toho, aby farmár musel vykročiť.
Nasleduje schopnosť kontroly. Opýtajte sa na ultrazvukové testovanie, testovanie magnetickými časticami alebo farbivom, testovanie tvrdosti a mechanické testovanie podľa uznávanej normy, plus hlásenie rozmerov. Potom sa opýtajte, aká dokumentácia putuje s dielom, zvyčajne osvedčenie o kontrole typu 3.1 s vysledovateľnosťou tepelného čísla, ktoré spája hotový prsteň späť s oceľou, z ktorej pochádza.
Nakoniec sa opýtajte na neštandardnú stránku podnikania, pretože väčšina prstencových projektov prestáva byť štandardných v momente, keď sa na výkrese objaví diera, drážka pre pero, príruba alebo súprava pre skrutky. Dodávateľ, ktorý to už rieši neštandardné zákazkové kovanie a dokončovacie obrábanie pod jednou strechou odstraňuje celý reťazec prepravných a opakovaných kontrolných krokov z harmonogramu.
Kľúčové informácie
- Kovaním valcovaných krúžkov vzniká bezšvový krúžok s plynulým obvodovým tokom zrna, ktorý je správnou voľbou pre krúžky zaťažené krútiacim momentom, tlakom alebo únavovým zaťažením.
- Konštrukcia predlisku a pomer redukcie rozhodujú o vnútornej kvalite, takže valcovanie sa musí plánovať spätne od hotového dielu.
- Východiskovým bodom sú kované rozmery. Pred prvou rozjazdou si písomne dohodnite minimálny prídavok na vŕtanie a prijateľnú ovalitu.
- Materiál a tepelné spracovanie by malo byť špecifikované z požiadavky na službu, nie skopírované zo starého výkresu.
- Pred zadaním objednávky overte kapacitu závodu, rozsah inšpekcie a sledovateľnosť certifikácie.




Správy
Napíšte nám hneď teraz!
-
Mobilný terminál
-
Rýchle odkazy
Produkty O nás Vybavenie a kapacita Kvalita Správy Kontaktujte nás -
Kategória produktu
Elektrická energia Energetické výkovky Výkovky pre lodné a prístavné stroje Banícke a hutnícke výkovky Výkovky pre potravinárske a kŕmne stroje Petrochemický priemysel výkovky Výroba zvárania POVRCHOVÉ DIELY NA MIERU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Č. 21 Jinfeng Road, Park ekonomického rozvoja, okres Dafeng, mesto Yancheng, Jiangsu, Čína
Autorské práva © 2025 Yancheng ACE Machinery Co., Ltd. Všetky práva vyhradené.
Čínsky výrobca otvorených výkovkov
dodávateľ presných výkovkov na mieru