Správy z priemyslu
Domov / Správy / Správy z priemyslu / Kované vedenie hriadeľa rotora: Štruktúra zrna, kroky procesu a tipy na výber
 Domov / Správy / Správy z priemyslu / Kované vedenie hriadeľa rotora: Štruktúra zrna, kroky procesu a tipy na výber
Správy z priemyslu
Kované vedenie hriadeľa rotora: Štruktúra zrna, kroky procesu a tipy na výber
2026-09-04
Hriadeľ rotora generátora takmer nikdy nezlyhá bez varovania, no keď príde správa o rozbití, základná príčina sa zvyčajne vracia k rozhodnutiam vykonaným vo fáze kovania: vnútorná pórovitosť, ktorá nebola nikdy uzavretá, tok zrna odrezaný na stupňovitom ramene alebo cyklus tepelného spracovania, ktorý stvrdol povrch, pričom jadro zostalo slabé. To sú presne tie poruchy, ktorým má zabrániť správne kovaný hriadeľ rotora.
Táto príručka vysvetľuje, čo je kovaný hriadeľ rotora, prečo kovanie prekonáva odlievanie a tyčový materiál pre rotujúce diely, ako postupnosť prebieha od vyhrievaného polotovaru po vyváženú zostavu a ktoré špecifikácie by mal kupujúci pred podpísaním objednávky zablokovať.
Čo je kovaný hriadeľ rotora a kde funguje
Hriadeľ rotora je rotujúca chrbtica elektrického stroja. Nesie vrstvené jadro alebo vinutie poľa motora alebo generátora, otáča sa vo svojich radiálnych ložiskách a prenáša plný krútiaci moment, pričom odoláva ohybovým zaťaženiam, axiálnemu tlaku a opakovaným tepelným cyklom. Pretože tieto napätia sa počas životnosti miliónkrát obrátia, na vnútornej kvalite materiálu záleží rovnako ako na povrchovej úprave.
Kovaný hriadeľ rotora je vytvarovaný zo zohriatej ocele pod silným tlakom, na kladive alebo lise, takže kovové zrná sa vyrovnávajú s pracovným napätím namiesto toho, aby sa tvorili náhodne. Typické aplikácie zahŕňajú:
- Hriadele hydroelektrických generátorov a vertikálne hriadele turbín pre elektrárne
- Rotory a hriadele pre súpravy parných a plynových turbín
- Hriadele pre priemyselné motory, kompresory, ventilátory a odstredivky
- Hriadele trakčných motorov v elektrických vozidlách, koľajové pohony a vysokorýchlostné vretená
Rozsah veľkostí je široký. Hriadeľ trakčného motora môže vážiť niekoľko kilogramov, zatiaľ čo kovaný hriadeľ pre veľkú vodnú súpravu môže presiahnuť sto ton, čo je dôvod, prečo kováčske dielne upravujú zariadenia podľa tonáže kladiva a nie podľa veľkosti dávky.
 Hriadeľové výkovky hydroelektrického generátora Veľké kované hriadele pre súpravy hydro turbínových generátorov, dostupné v 35CrMo, 45# alebo 16Mn s hmotnosťou do 10 000 kg. Článok uvádza, že kované hriadele môžu presiahnuť sto ton, takže tento produkt ukazuje, ako sa kováčske dielne prispôsobujú takýmto veľkostiam. Zobraziť produkt →
Prečo kovanie vyhráva pri toku zŕn a vnútornej spoľahlivosti
Tri mechanizmy dávajú výhodu kovanému hriadeľu rotora. Po prvé, opracovanie za tepla zjemňuje štruktúru zŕn v odliatom stave a uzatvára pórovitosť zmršťovania a mikropóry, ktoré sú v ingote normálne, za predpokladu, že kováčsky diel aplikuje dostatočný redukčný pomer, bežne aspoň tri ku jednej pre kritické hriadele. Po druhé, predĺžené zrná vytvárajú vzor prúdenia, ktorý sleduje obrys hriadeľa, takže napätie sa menej sústreďuje na kroky, zaoblenia a drážky. Po tretie, kovanie distribuuje legujúce prvky a inklúzie rovnomernejšie, čo stabilizuje výsledky tepelného spracovania v celom priereze.
Relatívna únavová pevnosť podľa výrobného postupu, kovaný hriadeľ indexovaný na 100
Tabuľka indexuje únavovú pevnosť kaleného a temperovaného kovaného hriadeľa na 100 a porovnáva ostatné bežné výrobné postupy. Obrábaný tyčový materiál má úctyhodný výkon, pretože valcovaná tyč už vykonáva určité smerové opracovanie, ale každý obrábací rez na ramene alebo drážke preruší zrno presne tam, kde sú rotory najviac namáhané. Odliatky majú nižšie hodnotenie hlavne kvôli vnútornému zmršteniu a hrubšej štruktúre zŕn, než kvôli akejkoľvek slabosti samotnej zliatiny. Pieskové odliatky ťahajú investičné odliatky, pretože pomalšie chladenie poskytuje menšiu kontrolu nad defektmi. Pre časť, ktorá čelí miliónom cyklov ohybu a krútenia, je kovaná cesta zvyčajne predvolenou voľbou. Stav povrchu a tepelné spracovanie tieto čísla stále posúvajú, takže tabuľku čítajte skôr ako rebríček trás, než ako záruku na jeden konkrétny dizajn.
Ako sa vyrába kovaný hriadeľ rotora krok za krokom
Nižšie uvedená trasa popisuje typický hriadeľ z legovanej ocele a každá fáza existuje na odstránenie špecifického rizika.
- Výber materiálu: čistá oceľ sa nakupuje podľa definovanej triedy a taveniny, s vysledovateľnosťou tepelného čísla až do protokolu o skúške.
- Ohrev pece: ingot alebo predvalok sa máča pri teplote približne 1150 až 1250 stupňov Celzia, takže celá sekcia dosiahne rovnomerne teplotu kovania.
- Kovanie za tepla: materiál sa vyťahuje a ubíja pod kladivom alebo lisom, až kým sa nedosiahne plánovaná redukcia, a duté hriadele sa vyrazia a roztiahnu cez tŕň.
- Tepelné spracovanie: normalizácia alebo kalenie a popúšťanie nastavuje kombináciu pevnosti a húževnatosti, overenú na skúšobných kupónoch vyrezaných z rovnakého tepla.
- Hrubé opracovanie: hriadeľ je otočený na takmer čistý profil, pričom sa ponechá priestor na kontrolu a konečnú montáž.
- Kontrola: ultrazvukové testovanie skenuje celé telo na vnútorné diskontinuity a testovanie magnetických častíc kontroluje opracované povrchy na praskliny.
- Dokončiť obrábanie a brúsenie: čapy, sedlá tesnení a čelá spojok sú brúsené s konečnou toleranciou, bežne triedy IT6 na uloženie ložísk.
- Vyváženie a dokumentácia: rotor je vyvážený na dohodnutú triedu a je dodaný s kompletnými záznamami o skúškach a rozmeroch.
Tepelné spracovanie a kontrola
Tepelné spracovanie je miesto, kde hriadeľ získava svoje mechanické vlastnosti a zaslúži si rovnakú pozornosť ako samotné kovanie. Normalizácia vyhovuje menším sekciám a jednoduchším prípadom namáhania, zatiaľ čo kalenie a popúšťanie poskytuje hlbokú a rovnomernú pevnosť, ktorú hriadele s veľkým priemerom potrebujú. Ak si chcete zopakovať jednoduchý jazyk, náš prehľad základy tepelného spracovania kovov prechádza normalizáciou, kalením, temperovaním a žíhaním z praktického hľadiska.
Prečo prídavok na obrábanie rastie s priemerom hriadeľa
Typický prídavok na obrábanie na priemere pre výkovky s otvoreným hriadeľom v mm
Tabuľka zobrazuje typické prídavky na priemer pre výkovok s otvoreným zápustkovým hriadeľom pred konečným obrábaním. Prídavok rastie s priemerom, pretože tolerancie otvorenej matrice sa menia s veľkosťou, hrubšie časti sa viac deformujú počas kalenia a temperovania a ultrazvukové skenovanie potrebuje čistý opracovaný povrch, aby bolo možné spoľahlivo čítať. Každý milimeter prídavku je kov, ktorý sa musí neskôr odrezať, takže nadrozmerný výkovok ticho zvyšuje počet hodín obrábania a dodaciu dobu. Dodávateľ, ktorý kuje takmer čistému tvaru, pričom stále necháva dostatok zásob na kontrolu a pohyb tepelného spracovania, je zvyčajne ekonomickejšou voľbou aj pri mierne vyššej cene kovania. Kupujúci by si mali pripísať hodnotu kvóty počas kontroly výkresu, a nie objavovať ju v cenovej ponuke.
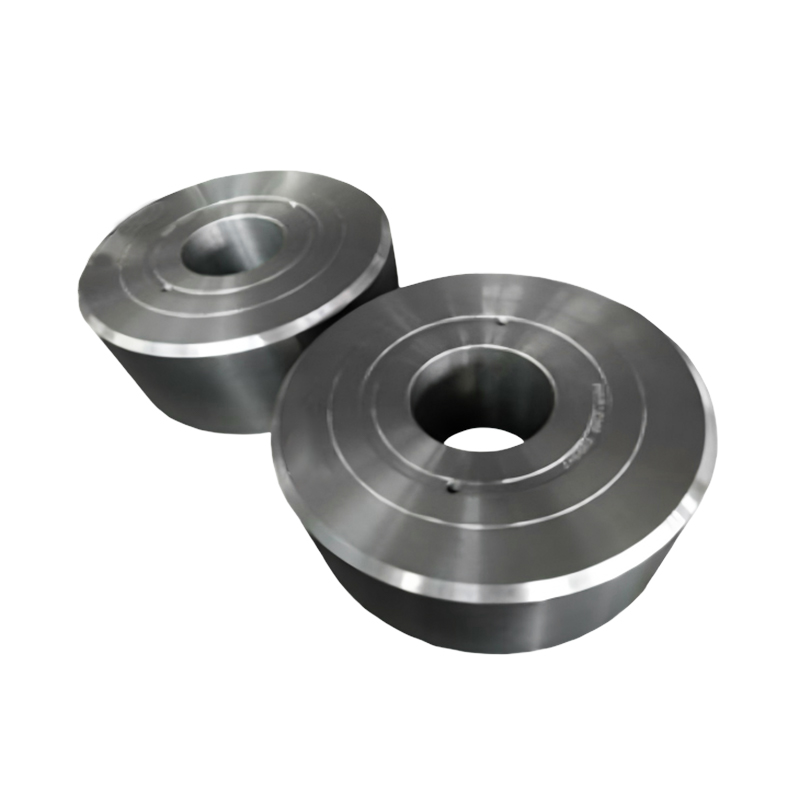
 Výkovky s hlbokými dierami Prírubové hriadele s hlbokým otvorom pre prevodovku podávacích strojov, vyrobené z C45 s priemermi 420–755 mm. Okolitá diskusia o prídavkoch na obrábanie a kovaní v tvare siete robí geometriu otvoru a príruby obzvlášť relevantnou. Zobraziť produkt →
Kovaný hriadeľ, odliatok alebo obrábaná tyč
Kovanie nie je automaticky tou správnou odpoveďou pre každý rotor a úprimné porovnanie pomáha kupujúcim míňať peniaze tam, kde sa to ráta. Radarová tabuľka nižšie hodnotí tri bežné trasy podľa šiestich faktorov, ktoré sú dôležité pre rotujúce časti.
Porovnanie trasy hriadeľov rotora v rámci šiestich faktorov výberu
Kované a tepelne spracované Vyrobené z valcovanej tyče Casting
Každá os prebieha od 0 v strede po 10 vo vonkajšom prstenci a tri polygóny ukazujú, ako sa bežné trasy líšia. Kované hriadele vedú k únavovej pevnosti, húževnatosti a vnútornej neporušenosti, čo je presne ten profil, ktorý vysoko namáhaný rotor potrebuje. Odliatky najlepšie dosahujú flexibilitu dizajnu, pretože dosahujú zložité vnútorné priechody a vonkajšie tvary, ktoré kladivo nedokáže vyrobiť, a zostávajú hospodárne pri miernom objeme. Obrábaný tyčový materiál vyhráva pri dodacej dobe a nákladovej efektívnosti pre hriadele s malým priemerom, pretože materiál sedí na polici a nie je potrebné žiadne kovanie alebo obrábanie. Slabé stránky sa objavujú v extrémoch: tyčový materiál nedokáže dodať veľký priemer alebo opracované jadro a odliatky zápasia pri vysokocyklovej únave. Pragmatickým pravidlom je kovanie, keď je namáhanie v ohybe a krútení vysoké, odlievanie, keď dominuje geometria, a obrábanie z tyče, keď sú priemer a výkon skromné.
Čo by mali kupujúci špecifikovať pred objednaním
Väčšina sporov o kované hriadele siahajú k špecifikáciám, ktoré neboli nikdy napísané. Nižšie uvedená tabuľka zhromažďuje podrobnosti o objednávke, ktoré rozhodujú o cene, dodacej dobe a životnosti.
| Špecifikácia | Prečo na tom záleží | Praktický návod |
|---|---|---|
| Kvalita ocele a prax taveniny | Stanovuje strop pre pevnosť, húževnatosť a opracovateľnosť | Legované ocele ako 42CrMo4 alebo 34CrNiMo6 vyhovujú väčšine výkonových a priemyselných rotorov, zatiaľ čo nehrdzavejúce ocele slúžia v korozívnom zaťažení |
| Limity mechanických vlastností | Definuje akceptáciu pre ťažnosť, ťah, predĺženie a energiu nárazu | Uveďte hodnoty a smer skúšky, pretože tangenciálne a pozdĺžne výsledky sa líšia |
| Cesta tepelného spracovania | Ovláda hĺbku sily v sekcii | Pri veľkých priemeroch kalte a temperujte a v správe si vyžiadajte skutočnú teplotu popúšťania |
| Ultrazvuková akceptačná trieda | Zabraňuje sporom vnútorných chýb po obrábaní | Pred začatím výroby sa dohodnite na triede a načasovaní skenovania |
| Prídavok na obrábanie a uloženie | Určuje náklady na konečnú úpravu a kvalitu uloženia ložísk | Pri prehliadke výkresu potvrďte prípustné odchýlky a špecifikujte pozemné čapy, kde je lícovanie kritické |
| Vyrovnávací stupeň | Pri rýchlosti reguluje vibrácie a životnosť ložísk | Vysokorýchlostné rotory zvyčajne potrebujú užšiu triedu ako bežné priemyselné stroje |
Množstvo si zaslúži rovnakú kontrolu ako chémia, pretože v malých zákazkách dominujú fixné náklady. Nižšie uvedená krivka ukazuje, ako sa jednotková cena kovaného hriadeľa zvyčajne správa pri raste veľkosti šarže.
Indikatívny index jednotkových nákladov pre objednávky kovaných hriadeľov v porovnaní s množstvom
Krivka je orientačný index nákladov pre dávku kovaných hriadeľov rotora vynesený oproti objednanému množstvu, pričom jeden kus je nastavený na 100. Prvý kus obsahuje nastavenie, prípravu nástrojov, testovacie kupóny a úplnú dokumentáciu, a preto dominuje cene. Po desiatich kusoch sa tieto fixné náklady rozložia na celú dávku a index klesne na približne 62. Kupujúci môžu toto správanie využiť dvoma spôsobmi: konsolidovať duplicitné náhradné diely do jednej objednávky na uvoľnenie, aby dosiahli lepšiu cenovú prestávku, alebo akceptovať vyššiu jednotkovú cenu za jeden kritický hriadeľ, kde by držanie zásob stálo viac ako zľava. Vysvetľuje tiež, prečo nie sú cenové ponuky za jeden kus a za dvadsať kusov nikdy priamo porovnateľné a prečo sa oplatí požiadať dodávateľa, aby nacenil dva alebo tri množstevné body predtým, ako sa zaviaže.
Spolupráca s integrovaným kovacím partnerom
O polovici rozhoduje špecifikácia a o druhej polovici rozhoduje dodávateľ. Hľadajte obchod, ktorý má kovanie, tepelné spracovanie, kontrolu a obrábanie pod jednou strechou, pretože každé odovzdanie medzi samostatnými dodávateľmi pridáva dopravu, čas v rade a miesto, kde sa zodpovednosť zahmlieva. Náš závod v Jiangsu prevádzkuje 3, 5 a 15 tonové elektrohydraulické kladivá, 1 m a 1,5 m prstencové valcovacie stroje, plynové ohrievacie pece, ochladzovacie nádrže, zariadenia na indukčné kalenie a obrábacie centrá na rovnakom mieste s rozlohou 55 hektárov, takže hriadeľ sa môže pohybovať od polotovaru k vyváženému, kontrolovanému.
Táto integrácia je najdôležitejšia pre hriadele mimo katalógových veľkostí. Ak rotor potrebuje nezvyčajný priemer, prírubový koniec alebo vyvŕtaný stred, dodávateľ, ktorý bežne manipuluje neštandardné zákazkové výkovky môže citovať z výkresu namiesto vynútenia prepracovania. Prevodové hriadele, hriadele generátora a vretená s hlbokými otvormi sa riadia rovnakým princípom: definujte povinnosť, zvoľte výrobnú cestu a overte každú fázu skôr záznamami ako sľubmi.
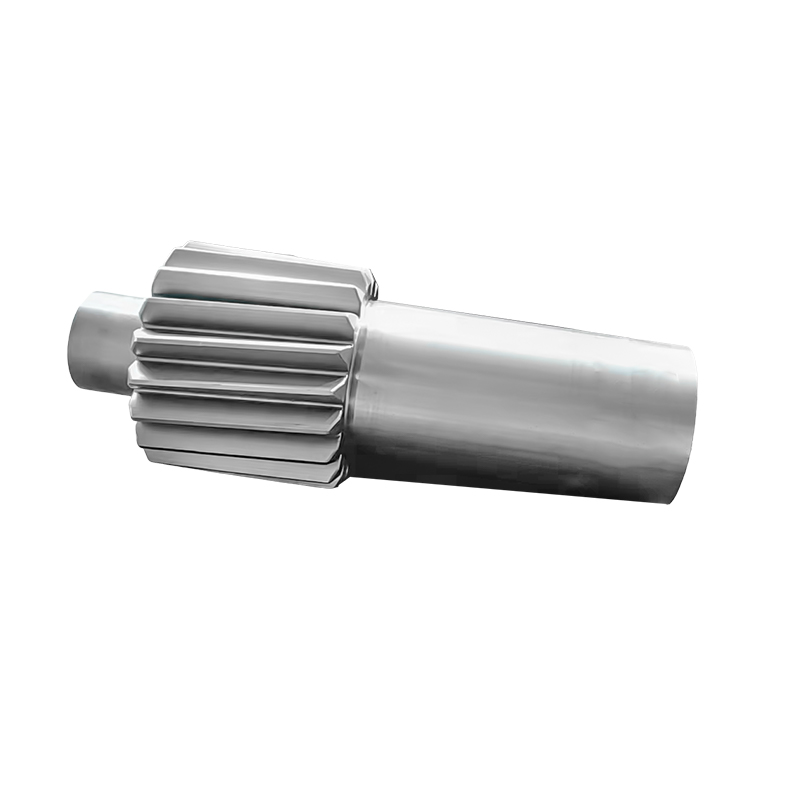
 Výkovky ozubených hriadeľov Vysokopevnostné kované ozubené hriadele z 22Cr-13Ni-5Mn-N alebo 316, s priemerom od 30 mm do 3200 mm pre prístavné žeriavy a palubné stroje. Článok poukazuje na neštandardné výkovky citované z výkresov, ktoré zodpovedajú prispôsobiteľnému prispôsobeniu zariadenia tohto produktu. Zobraziť produkt →




Správy
Napíšte nám hneď teraz!
-
Mobilný terminál
-
Rýchle odkazy
Produkty O nás Vybavenie a kapacita Kvalita Správy Kontaktujte nás -
Kategória produktu
Elektrická energia Energetické výkovky Výkovky pre lodné a prístavné stroje Banícke a hutnícke výkovky Výkovky pre potravinárske a kŕmne stroje Petrochemický priemysel výkovky Výroba zvárania POVRCHOVÉ DIELY NA MIERU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Č. 21 Jinfeng Road, Park ekonomického rozvoja, okres Dafeng, mesto Yancheng, Jiangsu, Čína
Autorské práva © 2025 Yancheng ACE Machinery Co., Ltd. Všetky práva vyhradené.
Čínsky výrobca otvorených výkovkov
dodávateľ presných výkovkov na mieru