Správy z priemyslu
Domov / Správy / Správy z priemyslu / Oceľové výkovky na mieru pre ropu a plyn: Sprievodca kupujúcim a inžinierstvom
 Domov / Správy / Správy z priemyslu / Oceľové výkovky na mieru pre ropu a plyn: Sprievodca kupujúcim a inžinierstvom
Správy z priemyslu
Oceľové výkovky na mieru pre ropu a plyn: Sprievodca kupujúcim a inžinierstvom
2026-09-24
Výkovok veka ventilu dosiahne konečnú kontrolu s hrúbkou steny 14 mm rozloženou cez 90 mm sekciu, zmontované teleso neprejde hydrostatickým testom na prechode príruby a harmonogram sa posúva o šesť týždňov. Kresba bola správna, takže postupný plán nebol. Predlisok bol príliš malý pre tŕň, stena bola dokončená v dvoch ľahkých prechodoch a stredová čiara sa nikdy nespevnila.
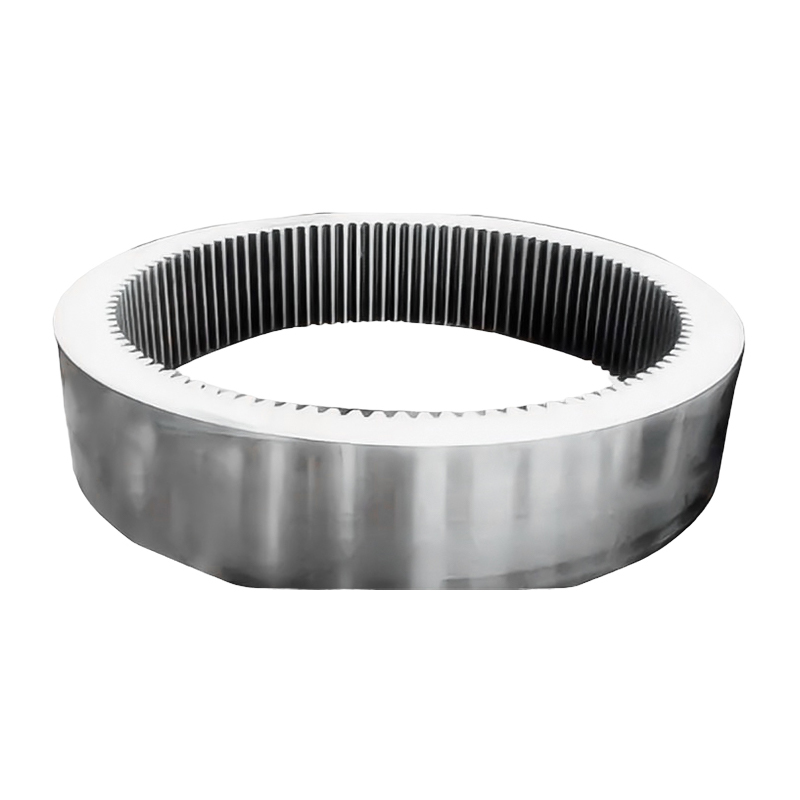
Skrátená verzia pre každého, kto píše objednávku: považujte dráhu valcovania, pomer redukcie a štandard kontroly ako jeden balík. Krúžok zvinutý do minimálneho zmenšenia 3 ku 1 a overený ultrazvukovým testovaním sa v tlakovej prevádzke správa predvídateľne. Úhľadný, dobre opracovaný prstenec vyrezaný z platne bez záznamu o redukcii nie.
Prečo rolovacia trasa rozhoduje o tlakovom výkone
Valcovanie robí viac ako len tvarovanie prsteňa. Keď je zahriaty predlisok stlačený medzi poháňaným hlavným valcom a tŕňom, stena sa stenčuje a obvod sa zväčšuje, takže kovové vlákna sú ťahané okolo krúžku namiesto toho, aby sa cez neho krájali. V hlave puzdra alebo telese zabraňujúceho prefúknutiu je rozhodujúcim namáhaním obručové napätie a obvodové vlákna sú umiestnené priamo v dráhe zaťaženia. Krúžok vyrezaný z valcovaného plechu nesie vlákna cez hrúbku, čím odhaľuje koncové zrno na otvore a vonkajšom priemere, kde sa ultrazvuková energia nepredvídateľne rozptýli.
Konsolidácia je druhým efektom. Zrolovaním hrubej steny na požadovanú veľkosť sa uzatvorí vnútorná pórovitosť iba vtedy, keď je redukcia dostatočne veľká na to, aby dosiahla stredovú čiaru, čo je dôvod, prečo väčšina špecifikácií ropy a zemného plynu stanovuje minimálne zníženie 3 ku 1 od počiatočného prierezu a skúsení kupci požadujú na stenách zadržiavajúcich tlak 4 ku 1 alebo lepšie.
Obrázok 1. Index kontinuity obvodového toku zrna podľa výrobnej cesty, hodnotené zo 100
Index hodnotí spojitosť obvodového toku zrna zo 100, kde perfektné skóre znamená, že vlákna prebiehajú neprerušene okolo celého prstenca. Bezšvový valcovaný krúžok dosahuje najvyššie skóre, pretože tŕň stlačí stenu jedným súvislým prechodom a neprereže sa žiadne vlákno. Voľné kovanie, po ktorom nasleduje vŕtanie, udržuje vlákna súvislé, ale zvyčajne zanecháva viac materiálu na obrábanie a hrubší vývrt. Krúžok vyrezaný z dosky stráca pôdorys presne na vnútorných a vonkajších plochách, kde rez pretína smer vlákna. Odliatky sedia najnižšie, pretože pórovitosť zmršťovania môže napodobňovať náznaky kovania na ultrazvukovej obrazovke, pričom sa pod tlakom správajú veľmi odlišne.
Od polotovaru po hotový prstenec: Vlastná postupnosť valcovania
Vlastné valcovanie je sekvencia a krok vynechaný v peci sa objaví pri konečnej kontrole.
- Výber predvalkov s overenou chémiou, tepelným číslom a ultrazvukovým vyšetrením východiskových zásob.
- Rezanie a riadený ohrev v plynovej peci, kým rez neprejde rovnomerne v austenitizačnom rozsahu.
- Ubíjanie a ťahanie na elektrohydraulickom kladive na rozbitie odliatej konštrukcie a vytvorenie predlisku.
- Dierovanie predlisku a jeho rozšírenie cez tŕň.
- Kruhové valcovanie na zvislej fréze, kým hrúbka steny a výška nezodpovedá plánu valcovania.
- Tepelné spracovanie, normálne normalizácia, austenitizácia, kalenie a temperovanie, aby sa dosiahla špecifikovaná pevnosť a húževnatosť.
- Hrubé opracovanie, ultrazvukové testovanie, dokončovacie opracovanie a overenie finálnych rozmerov a tvrdosti.
Vybavenie nastavuje praktickú obálku. Elektrohydraulické kladivá od 3 t do 15 t a vertikálne prstencové valcovacie stroje s pracovným priemerom 1 ma 1,5 m pokrývajú široké pásmo veľkostí prstencov a vymeniteľné nástroje umožňujú vlastnú geometriu namiesto katalógového kompromisu. Ponechanie kovania, tepelného spracovania a obrábania pod jedným systémom kvality tiež odstraňuje hádku o tom, kto poškodil materiál medzi operáciami, čo je známy spor, keď prsteň putuje medzi tromi predajcami. Integrovaný reťazec ako napr Skupina ACE má jedno tepelné číslo vysledovateľné od polotovaru po hotový diel.
Tolerancie, redukčné pomery a čísla, ktoré sú kontrolované
Písanie špecifikácií je miesto, kde je riziko buď odstránené, alebo vytvorené. Redukčný pomer, tolerancia hrúbky steny a úroveň akceptácie ultrazvuku urobia väčšinu práce a žiadna zručnosť obrábania neobnoví krúžok, ktorý bol valcovaný príliš ľahko.
| Parameter | Typický pracovný rozsah | Prečo rozhoduje o prijatí |
|---|---|---|
| Vonkajší priemer krúžku | 300 mm až 2 500 mm | Nastavuje kombináciu frézy a tŕňa a tým aj dosiahnuteľnú toleranciu steny |
| Hrúbka steny | 40 mm až 400 mm | Hrubé steny potrebujú na spevnenie dlhšiu dobu namáčania a vyšší redukčný pomer |
| Výška prsteňa | 50 mm až 600 mm | Pomer výšky k stene nad približne 3 ku 1 spôsobuje, že krúžok je náchylný na prehýbanie sa počas valcovania |
| Redukčný pomer kovania | Minimálne 3 ku 1, uprednostňuje sa 4 ku 1 | Pod 3 až 1 môže vnútorná pórovitosť prežiť valcovanie a prejaviť sa ako ultrazvukové indikácie |
| Tolerancia steny po valcovaní | plus alebo mínus 8 percent nominálnej hodnoty | Obrábaný materiál musí absorbovať rozptyl, inak hotová stena klesne pod minimum |
| Tepelné spracovanie | Normalizovať, uhasiť a temperovať | Tvrdosť rozložená po celej sekcii je jednou z prvých položiek, ktoré inšpektor kontroluje |
| Ultrazvukové testovanie | ASTM A388, veľkosť otvoru s plochým dnom stanovená objednávkou | Úroveň prijatia rozhoduje o tom, či je krúžok tlakový diel alebo odpad |
Pomer redukcie je položka, ktorú kupujúci najčastejšie nechávajú prázdnu, a je to tá, ktorá predpovedá vnútornú spoľahlivosť.
Obrázok 2. Pomer redukcie voči podielu hrubostenných krúžkov odmietnutých pre interné indikácie
Každý bod ukazuje typický vzťah medzi plánovaným redukčným pomerom a podielom hrubostenných tlakových krúžkov odmietnutých pre interné indikácie. Krivka prudko klesá medzi 1,5 ku 1 a 3 ku 1, čo je rozsah, v ktorom pórovitosť a segregácia môžu ešte dosiahnuť hotovú stenu. Nad hodnotou 3 ku 1 sa splošťuje a zostávajúce odmietnutia pochádzajú skôr z obsahu vodíka, času namáčania alebo stôp po tŕni než zo samotnej redukcie. Tento tvar je dôvod, prečo požiadavka 4 ku 1 kupuje dôveru lacno, zatiaľ čo prekročenie 5 ku 1 väčšinou kupuje náklady. Vysvetľuje tiež, prečo dodávateľ, ktorý nemôže uviesť redukčný pomer pre danú veľkosť prsteňa, nemôže čestne zaručiť vnútornú spoľahlivosť.
Priradenie postupného plánu ku komponentu
Hlavy plášťa, cievky hadičiek a telesá ústia vrtu
Tieto časti spájajú ťažkú prírubu s tenším hrdlom, takže jeden krúžok musí vyvážiť dve veľmi odlišné časti steny. Steny s hrúbkou 60 mm až 150 mm sú normálne a príruba je často zosilnená samostatným upchaním alebo pridaná zváraním. Riziko predstavuje krk, ktorý na výkrese vyzerá primerane, ale v štádiu predformy je príliš tenký na to, aby sa spevnil.
 Výkovky hlavy puzdra Hlava puzdra je základnou súčasťou vybavenia ústia vrtu, ktorá sa primárne používa na pripojenie strún puzdra rôznych špecifikácií v hĺbke. Umožňuje tiež lisovanie ústia vrtu... Zobraziť produkt →
Chrániče pred výbuchom a vysokotlakové telesá
Telesá BOP a lámacie hlavy sú najťažšie prstence v rade, so stenami nad 200 mm a požiadavkami na nárazy pri nízkych teplotách. Hrubé časti sa pomaly namáčajú a kalenie musí dosiahnuť stredovú čiaru bez popraskania povrchu, takže na receptúre tepelného spracovania záleží rovnako ako na valcovaní. Redukčné pomery 4:1 alebo 5:1 sú tu normálne.
 Výkovky zabraňujúce výbuchu 1. Aplikácie Široko sa používajú pri konvenčných ťažobných operáciách na ťažbu ropy a zemného plynu. Či už pri vŕtaní prieskumných alebo ťažobných vrtov, keď... Zobraziť produkt →
Ventily, tlmivky a časti riadenia prietoku
Kryty ventilov, závesy tŕňov a telesá čerpadiel sú na druhom konci rozsahu veľkostí, s tenšími stenami, užšími toleranciami a viac nerezovými alebo duplexnými triedami. Duplexný materiál je neúprosný, pokiaľ ide o teplotu, takže okná valcovania a tepelného spracovania sú úzke a sledovateľnosť tepla sa dôkladne kontroluje.
 Výkovky veka ventilov 1. Základná štruktúra Základná hodnota Základná štruktúra trojdielneho guľového ventilu pozostáva z „ľavého telesa ventilu stredného telesa ventilu pravého telesa ventilu“ (tri časti sú... Zobraziť produkt →
Obrázok 3. Typická dosiahnuteľná tolerancia hrúbky steny po valcovaní podľa vonkajšieho priemeru krúžku
4 mm
6 mm
9 mm
13 mm
17 mm
600 mm 1000 mm 1500 mm 2000 mm 2500 mm
Tolerancia hrúbky steny nie je jedno číslo, pretože tŕň a hlavný valec sa s rastom krúžku viac vychyľujú. Stĺpce znázorňujú typické dosiahnuteľné pásy po valcovaní a pred opracovaním, od niekoľkých milimetrov na 600 mm prstenci až po oveľa širší prídavok na 2500 mm prstenci. Kupujúci, ktorí ignorujú tento vzťah, nakoniec špecifikujú toleranciu, ktorá si vynúti zbytočné obrábanie malých krúžkov a výrobu veľkých krúžkov takmer znemožňuje. Praktickým spôsobom je uviesť požiadavku na dokončenú stenu a nechať kováčsku alokáciu zásob na ňu. Vďaka tomu sú ponuky dodávateľov porovnateľné, pretože každá cenová ponuka je ocenená podľa rovnakej dokončenej geometrie.
Kontrola, dokumentácia a nehrdzavejúce triedy
Inšpekčná dokumentácia je to, čo robí valcovaný krúžok overiteľným. Ultrazvukové testovanie podľa ASTM A388 s veľkosťou otvoru s plochým dnom dohodnutým na objednávke, kontrola magnetických častíc na obrobených povrchoch a prieskum tvrdosti cez stenu zachytáva väčšinu problémov pred odoslaním. Certifikáty podľa EN 10204 3.1, vysledovateľné čísla teplôt a výsledky Charpyho z tej istej šarže sú záznamy, ktoré si operátor môže vyžiadať aj po rokoch.
Nerezové triedy sa pod kladivom správajú inak. SS316L a podobné austenitické ocele vytvrdzujú lokálne namiesto rovnomerného vytvrdzovania a sú náchylné na praskanie za tepla, keď sa nedosiahne teplotné okno kovania. Opotrebovacie krúžky SS420 potrebujú riadené chladenie, aby dosiahli tvrdosť bez praskania. Naše poznámky na ako sa vyrábajú výkovky z nehrdzavejúcej ocele pokryť tento obchod podrobnejšie.
Kedy je valcovaný krúžok správny a kedy nie
Zrolované krúžky nie sú automaticky správnou odpoveďou. Pre tenkostenný krúžok pod cca 40 mm s veľkým priemerom a nízkou prevádzkou môže byť krúžok vyrezaný z dosky alebo z bezšvíkovej rúry lacnejší a dostatočne rýchly.
Obrázok 4. Vlastný valcovaný krúžok proti krúžku narezanému na plech, bodované z desiatich na základe šiestich kritérií získavania
Porovnanie hodnotí každú trasu z desiatich na základe šiestich kritérií, takže na tvare mnohouholníka záleží viac ako na akejkoľvek jednotlivej hodnote. Trasa valcovaného prstenca sa ťahá smerom von v hornej časti, kde sedí kontrola tlaku a spoľahlivosť, pretože obvodový tok zŕn a zdokumentovaný redukčný pomer podporujú oboje. Cesta rezu dosky je silnejšia na ľavej strane, kde sa hodnotí využitie materiálu a nízke objemové náklady, pretože dosku je možné vložiť do seba a vyrobiť tak niekoľko krúžkov s malým množstvom odpadu. Rozmerová opakovateľnosť je bližšia, než väčšina kupujúcich očakáva, pretože opracovaný doskový krúžok je presný, aj keď jeho vnútorná kvalita nie je taká vysoká. Pravidlo, ktoré nasleduje, je jednoduché: ak je dielec vystavený tlaku alebo dochádza k cyklickému zaťaženiu, zaplaťte za valcovaný krúžok, a ak ide o rozperu alebo prírubu s nízkym zaťažením, trasa dosky je obhájiteľná.
Valcovaný prsteň je len taký dobrý, ako dobrý je plán za ním. Uveďte redukčný pomer, postupnosť valcovania, toleranciu steny a úroveň prijatia ultrazvukom na objednávku, požiadajte o krivku tepelného spracovania a na každom certifikáte požadujte číslo tepla. Urobte to a stena sa rozšíri, neúspešný hydrostatický test a šesťtýždňový sklz prestanú byť vecou šťastia.


Správy
Napíšte nám hneď teraz!
-
Mobilný terminál
-
Rýchle odkazy
Produkty O nás Vybavenie a kapacita Kvalita Správy Kontaktujte nás -
Kategória produktu
Elektrická energia Energetické výkovky Výkovky pre lodné a prístavné stroje Banícke a hutnícke výkovky Výkovky pre potravinárske a kŕmne stroje Petrochemický priemysel výkovky Výroba zvárania POVRCHOVÉ DIELY NA MIERU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Č. 21 Jinfeng Road, Park ekonomického rozvoja, okres Dafeng, mesto Yancheng, Jiangsu, Čína
Autorské práva © 2025 Yancheng ACE Machinery Co., Ltd. Všetky práva vyhradené.
Čínsky výrobca otvorených výkovkov
dodávateľ presných výkovkov na mieru